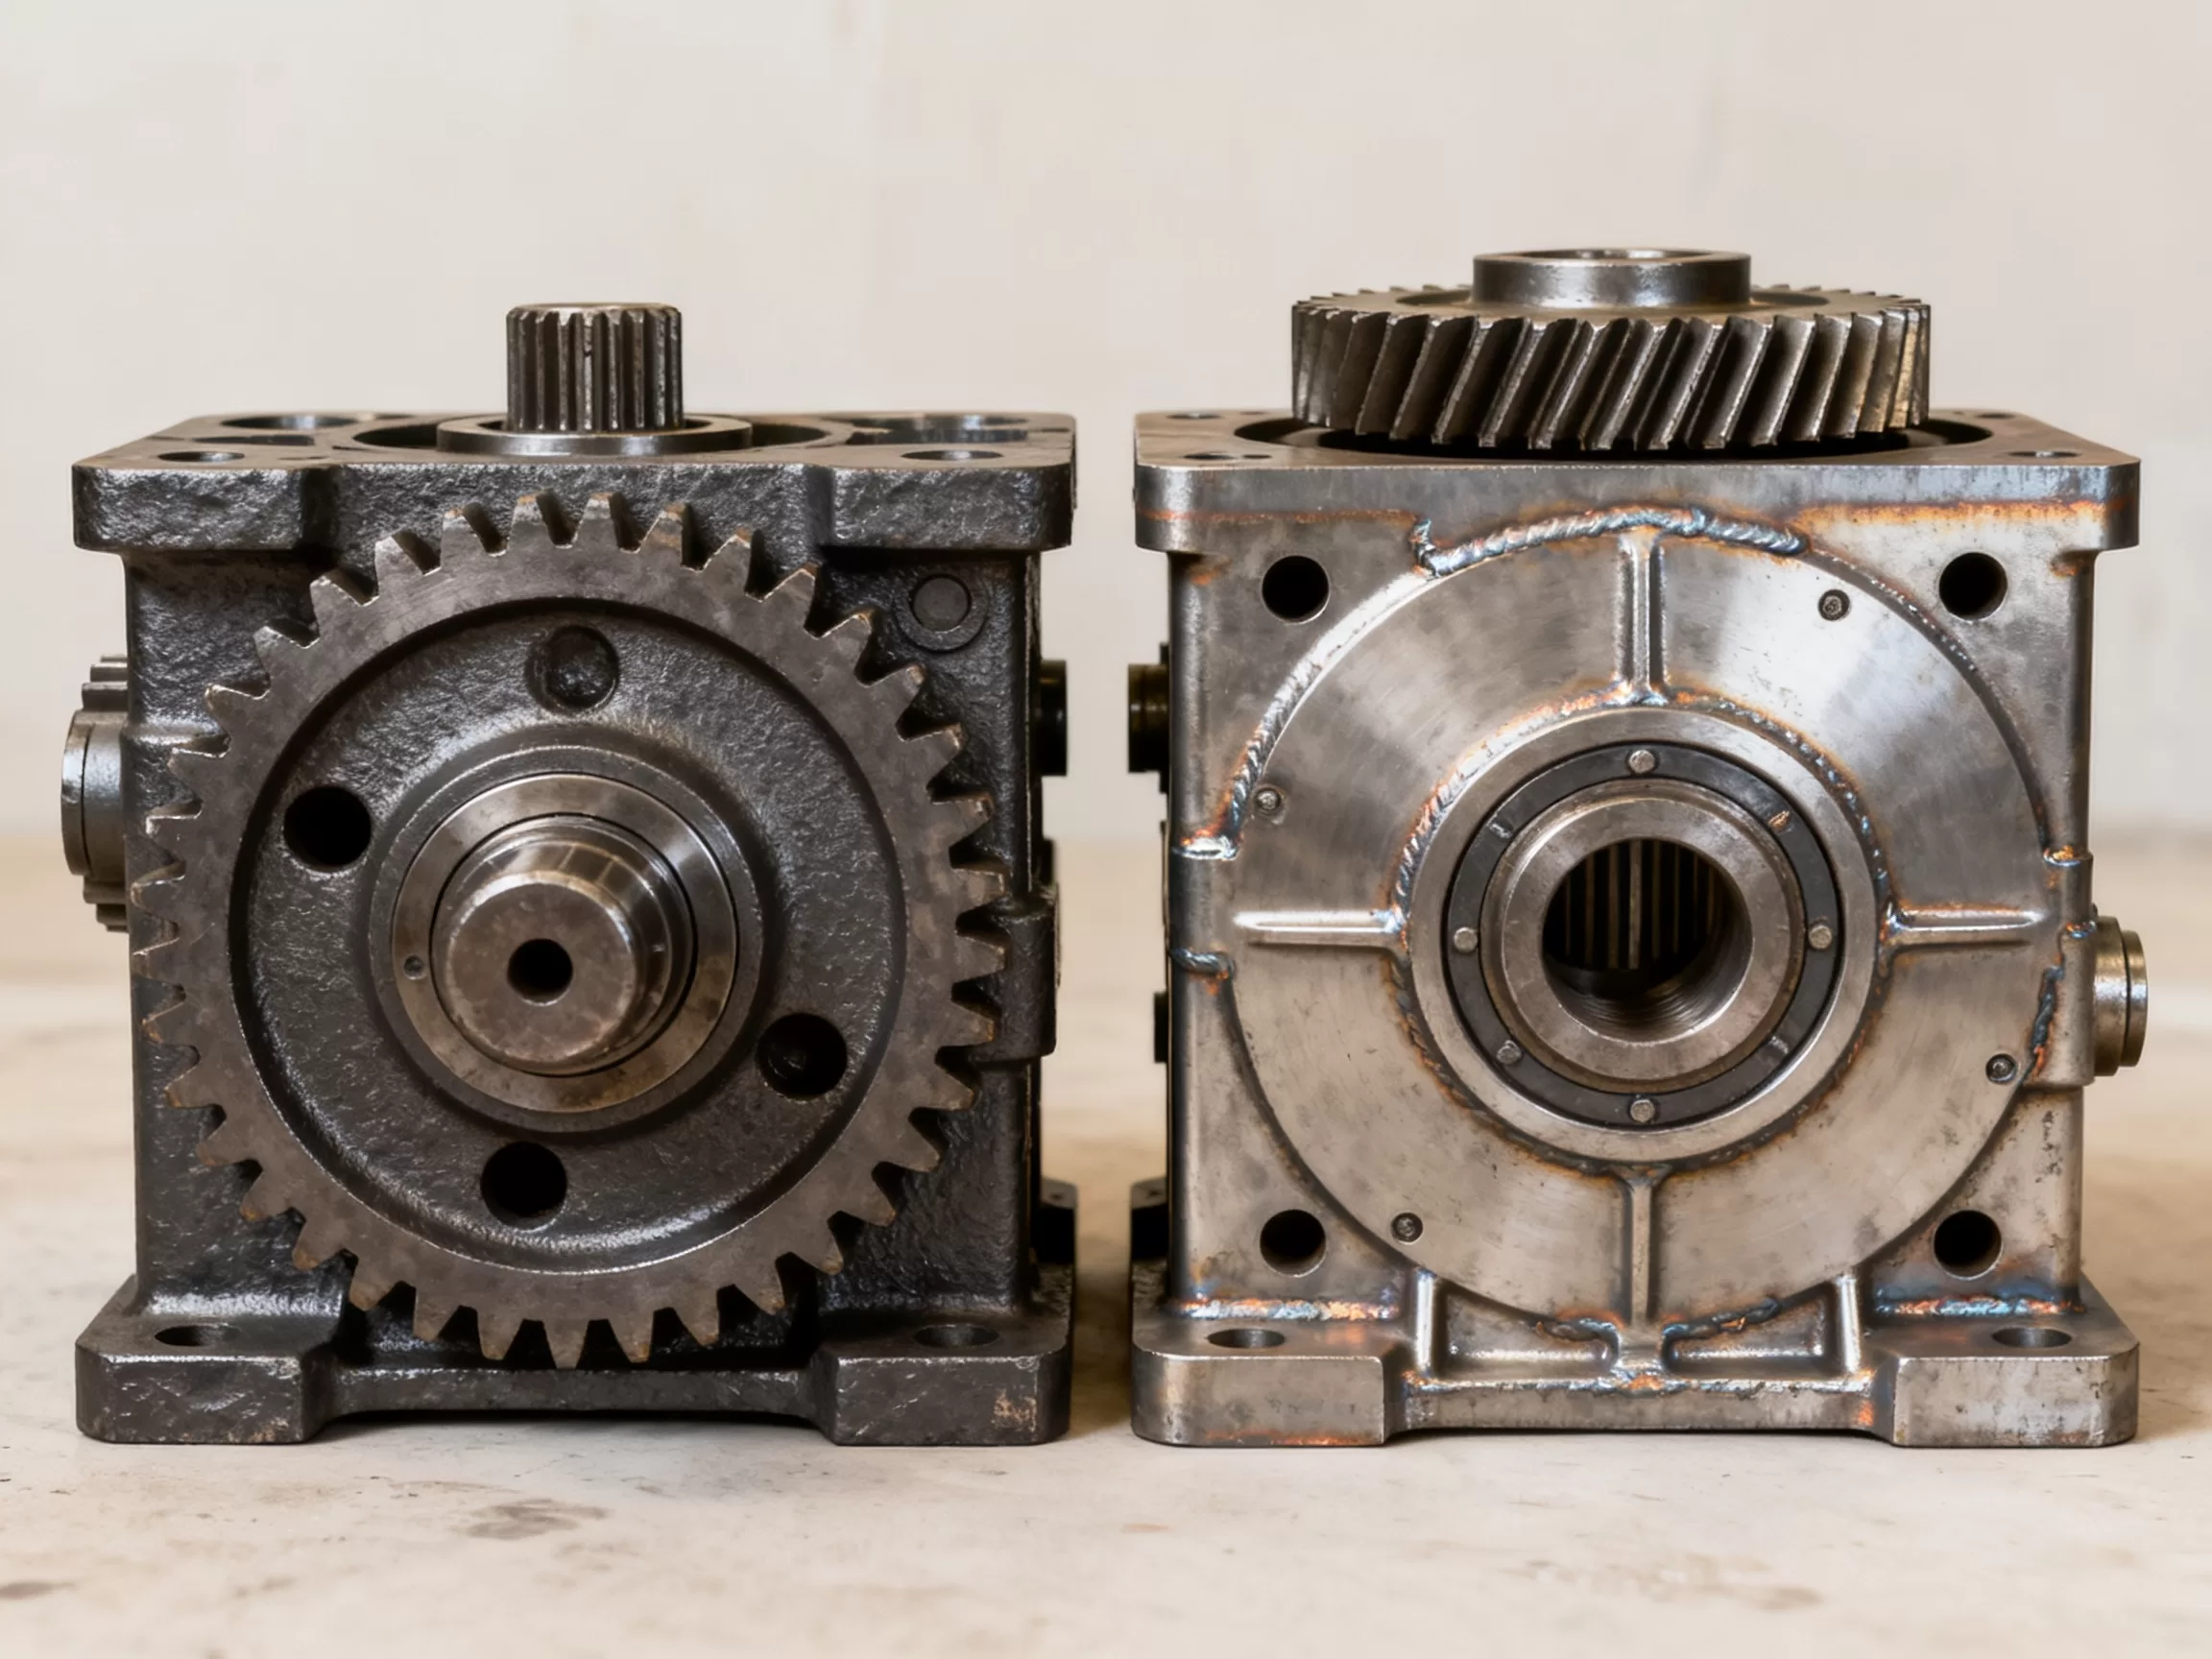
齿轮箱材质选铸铁还是焊接件,哪种更耐用?
齿轮箱箱体材质选铸铁还是焊接件,核心结论是:批量大、标准工况选铸铁,单件小批量、非标定制选焊接件,没有绝对好坏,只有匹配度高低。
采购齿轮箱时,箱体材质直接牵动价格、交货期、设备寿命和维修便利性。很多工程师在选型阶段纠结,其实只要把自身需求拆开来看,答案并不复杂。下文用场景化对比,把铸铁箱体和焊接箱体的真实差异掰开揉碎讲清楚。
齿轮箱箱体材质选铸铁还是焊接件:先看批量再谈性能
铸铁箱体的固有优势:减震与刚性是天然底牌
铸铁箱体之所以长期占据行业主流,靠的是材料本身的物理性格。灰铸铁内部的片状石墨结构能有效吸收振动能量,这是焊接钢板无法比拟的。业内专家指出,在相同工况下,铸铁箱体的噪音水平通常比焊接箱体低3到5分贝,对于安装在居民区或精密车间附近的设备,这个差距直接决定了环保验收能否通过。
另一个核心优势是抗压刚性。铸铁件的弹性模量高,箱体受力后变形量小,能保证齿轮副的啮合精度长期稳定。特别是重载冲击工况,比如冶金轧机、矿山破碎机,铸铁箱体更耐用。据统计,国内大型重工企业使用的齿轮箱,超过八成采用铸铁箱体,行业共识认为这是对可靠性要求极高时的稳妥选择。
从成本结构看,铸铁件一旦开模定型,单件成本会随着批量放大显著摊薄。如果单次采购量在50台以上,铸铁箱体的综合成本比焊接箱体低15%到20%,模具费用分摊到每台几乎可以忽略。此外,铸铁的切削加工性能好,刀具损耗小,加工效率高,交货周期可控。
焊接箱体的灵活优势:非标定制与快速交付是王牌
焊接箱体这几年在非标自动化、物流输送、环保设备领域增速明显,核心驱动力有两个:交货速度和设计自由度。
焊接箱体不需要模具,直接切割钢板、拼接、焊合就行。单件或小批量订单,开模等待的4到6周时间完全可以省去,紧急项目7到10天就能拿到成品,这对产线改造、设备抢修这类时效敏感的场景来说,价值巨大。很多设备商在投标阶段就明确指出,焊接箱体是其能承诺短交期的关键支撑。
设计灵活度方面,焊接件可以按需调整形状和尺寸,电机安装法兰、冷却管路接口、传感器安装座都可以后期加装。齿轮箱选型时如果设备安装空间受限,或者后续有改型计划,焊接箱体显然更合适。同时,焊接箱体的材质可根据使用环境选择,比如海洋环境中优先用耐候钢,化工场景选用不锈钢,这是铸铁件难以实现的。
非标齿轮箱焊接箱体价格优势怎么算
算清一整套账:模具费、材料费、加工费逐项对比
很多采购第一次接触焊接箱体时,总觉得钢板焊接的东西应该比铸造便宜,这是一个普遍误区。实际上,单件或极少量采购时,焊接箱体的价格可能高于铸铁箱体,关键在模具费归属和加工工时上。
铸铁箱体的价格构成包括模具摊销、材料、铸造、清理、热处理、机加工。批量小于10台时,模具费分摊很夸张,单台成本明显偏高。焊接箱体的价格构成主要是钢材、切割、焊接、退火、机加工。钢材成本低于铸铁件,但焊接人工成本在目前国内制造环境下并不便宜,焊工的工时费逐年上涨,加上焊后消除应力处理,整体成本并不低。
以一台中心距300mm的减速机箱体为例,铸铁方案开模费约3到5万元,单台铸造费用约2000到3000元;焊接方案无模具费,但单台焊接加退火费用在3500到5000元。采购1台时焊接方案便宜,采购10台时两者接近,采购30台以上时铸铁方案总成本明显占优。这也是为什么批量采购的工业齿轮箱几乎都走铸铁路线。
货期与改造便利性:焊接件的隐性收益
齿轮箱采购往往伴随装机调试时间窗口,设备晚一天运转,损失往往远大于箱体本身的价差。焊接箱体的交货期优势值得直接折算进成本。沿海制造基地的焊接箱体供应商通常备有常用厚度的Q235B和Q345B钢板,下料当天就能开始拼装,这对改造项目的停机时间压缩非常有利。
更实际的收益体现在后期维修上。焊接箱体碰损或开裂,现场焊补即可恢复,不需要整体更换。铸铁箱体一旦出现裂纹,几乎无法现场修复,只能整机返厂。对于连续生产线的故障抢修,焊接箱体的可修复性本身就是一种隐性保险。
材质选型决策清单:照着判断不踩坑
- 采购数量:1到5台选焊接,20台以上选铸铁,中间区间看其他因素
- 交货周期:项目要求4周内交货且箱体无库存,直接选焊接
- 噪音指标:箱体旁1米处要求低于75分贝,优先铸铁
- 设备重量:有安装重量限制的移动设备,焊接箱体可通过优化板厚减重
- 改型频率:产品迭代快、结构常调整,焊接方案灵活应对
- 防腐要求:化工、海工场景,焊接件可选不锈钢材质,铸铁件防腐蚀处理成本高且效果有限
齿轮箱箱体材质选择的关键场景对比
震动与噪音敏感场景:铸铁件有天然优势
精密机床主轴驱动、纺织机械、印刷设备对齿轮箱运转平稳性要求很高。铸铁箱体的减震特性在这里转化成实打实的工艺优势。焊接箱体在焊接残余应力未完全消除的情况下,运行一段时间后可能发生微量变形,导致齿轮啮合状态变化,噪音逐渐增大。业内处理办法是焊后做退火处理,再加一道半精加工,但成本和时间都会增加。
重载冲击与恶劣工况:铸铁件更让人放心
矿山皮带输送机、港口斗轮机、破碎设备长期工作在粉尘大、负载波动剧烈的环境。铸铁箱体刚度高,抗冲击载荷能力强,箱体结合面不易渗油。焊接箱体虽然可以通过增加板厚和加强筋来提升强度,但焊缝质量检测和疲劳寿命评估需要额外投入。多数情况下,这类设备还是选择铸铁箱体更省心。
轻量化与安装空间受限场景:焊接箱体灵活应对
移动式设备、高空作业平台、AGV小车对重量敏感度高,焊接箱体可以通过拓扑优化实现比铸铁件轻25%到35%的重量。薄壁钢板加内部加强筋的设计,在保证刚度的前提下大幅减重。同时,焊接箱体的外形可以做成不规则形状,贴合设备轮廓,节省安装空间。这是一个铸铁件无法企及的维度。
齿轮箱焊接箱体和铸铁箱体怎么选:用表格说透
| 对比维度 | 铸铁箱体 | 焊接箱体 |
|---|---|---|
| 单件采购成本 | 高(模具摊销大) | 适中 |
| 批量成本 | 低(模具分摊后) | 较高 |
| 交货周期 | 4-8周(含开模) | 7-15天 |
| 减震降噪 | 优秀 | 一般 |
| 抗冲击刚性 | 好 | 需加强筋设计 |
| 重量控制 | 较重 | 可轻量化 |
| 非标改造 | 难度大 | 简单 |
| 现场维修 | 困难 | 可焊补 |
| 后期改型 | 需重新开模 | 可切割修改 |
采购前必须和供应商确认的三个细节
第一,焊接箱体焊后是否做整体退火处理,不做的话半年后可能存在精度漂移问题。第二,铸铁箱体是HT200还是HT250材质,材质差异直接影响箱体壁厚和整机重量。第三,箱体内部是否做防锈处理,焊接箱体内部焊缝区域易生锈,需要涂装防锈漆或做磷化处理。
齿轮箱选购的延伸问题解答
焊接箱体和铸铁箱体哪个耐用?
没有固定答案。相同载荷和工况下,只要焊接工艺过关且焊后热处理到位,焊接箱体寿命可以和铸铁箱体持平。实际差异体现在维修成本上:铸铁箱体出现裂纹基本报废,焊接箱体可以现场补焊,从全生命周期看,焊接箱体的综合维修成本更低。
焊接箱体容易变形吗?如何规避?
焊接过程中局部受热会产生应力集中,没有做去应力退火的箱体在机加工后可能发生变形。规避方法:选择有退火炉的供应商,焊接完成后做整体退火处理,加工余量留足,半精加工后存放一周再精加工。同时,箱体法兰结合面加工后要检查平面度,控制在0.02mm以内。
齿轮箱箱体材质选铸铁还是焊接件,价格差异大吗?
单件采购时,焊接箱体比铸铁箱体便宜约10%到15%,因为省去模具费用。批量采购时,铸铁箱体价格优势明显,采购量越大,单台成本越低。具体价格受地域影响明显,华北和华东的铸造产业集群区铸铁报价更有竞争力,西南地区的焊接加工点较多且人工成本低,焊接方案价格更优。最终建议让供应商按图纸分项报价,对比后做决定。